Ensuciamiento por sílice en membranas de ósmosis inversa: Límites de saturación y limpieza química
Metodología para controlar la precipitación de sílice coloidal y reactiva en plantas de desmineralización alimentadas por pozos en Arequipa y Moquegua.
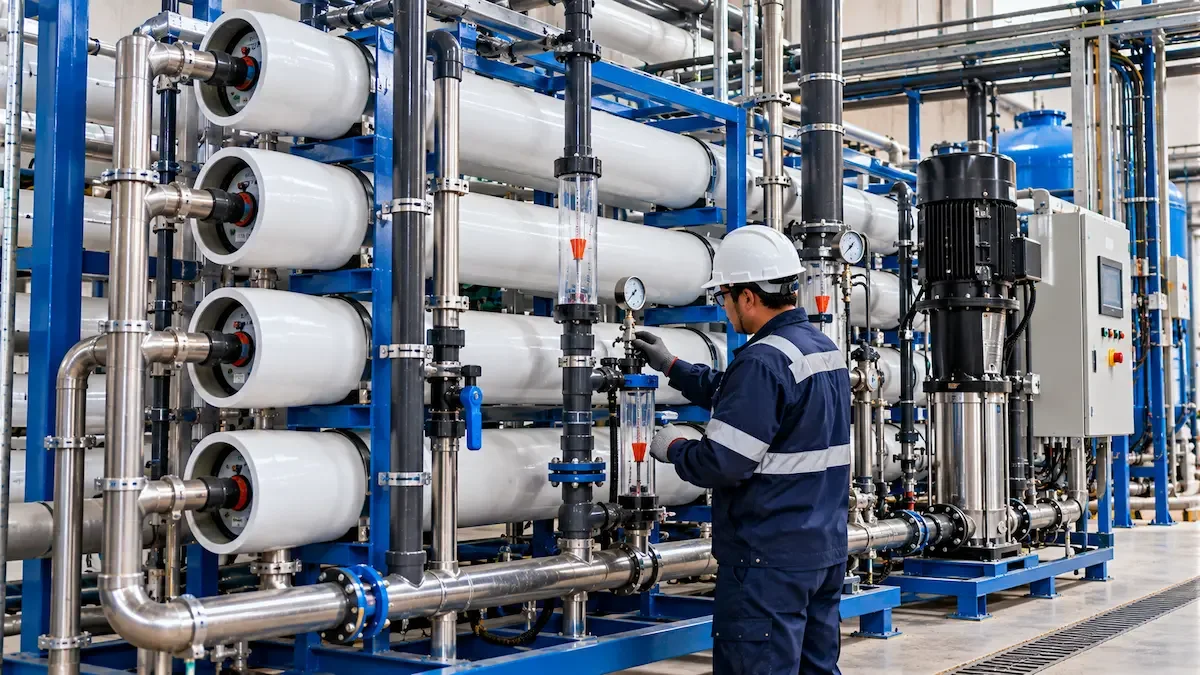
El uso de agua subterránea para procesos industriales, calderas de alta presión o embotellado en el valle de Samegua y sectores como Yura o Uchumayo presenta un desafío químico que supera la dureza tradicional de calcio: la presencia de altas concentraciones de dióxido de silicio disuelto (sílice, $SiO_2$).
A diferencia de los carbonatos, que pueden eliminarse fácilmente mediante intercambio iónico en ablandadores convencionales o lavados ácidos simples, la sílice no responde al intercambio catiónico. Cuando el agua cruda se concentra en los últimos tubos de presión de un sistema de ósmosis inversa (OI), la solubilidad límite de la sílice se sobrepasa rápidamente, polimerizándose en un gel de silicato vítreo casi imposible de remover una vez consolidado.
Dinámica de la solubilidad de la sílice en el rechazo
La solubilidad típica de la sílice amorfa a 25 °C en pH neutro es de aproximadamente 120 mg/L. En zonas volcánicas y pozos profundos del sur peruano, no es raro encontrar aguas de pozo con 40 a 70 mg/L de sílice en alimentación.
Si una planta opera con una tasa de recuperación del 75%, el factor de concentración ($FC$) en la corriente de rechazo se calcula como:
$$FC = \frac{1}{1 - Y} = \frac{1}{1 - 0.75} = 4$$
Donde $Y$ representa la tasa de recuperación fraccional.
Esto significa que la concentración de sílice en el concentrado final alcanzará $40 \times 4 = 160$ mg/L, superando ampliamente el límite de saturación de 120 mg/L. El resultado es la precipitación inmediata de microcristales de sílice sobre la superficie de poliamida de las membranas del último paso.
Factores que aceleran la polimerización
- Baja temperatura del agua: La solubilidad de la sílice cae en proporción directa a la temperatura. Durante madrugadas frías en el Cono Norte de Arequipa, un agua que estaba al límite precipita instantáneamente dentro del módulo.
- Presencia de cationes polivalentes: Trazas de hierro ($Fe^{3+}$), aluminio ($Al^{3+}$) o magnesio ($Mg^{2+}$) actúan como catalizadores de nucleación, formando silicatos metálicos complejos a concentraciones de sílice mucho menores (incluso por debajo de 80 mg/L).
- pH ácido o neutro: La sílice es más soluble a pH fuertemente alcalino ($> 9.5$), donde se disocia en iones silicato solubles. Operar en pH estándar (6.5 a 7.5) acelera la polimerización.
| Parámetro de seguimiento | Variación de alarma | Causa técnica subyacente |
|---|---|---|
| Presión diferencial ($\Delta P$) en etapa final | Incremento $> 15%$ respecto al valor de puesta en marcha | Colmatación por cristales de sílice o silicatos en los espaciadores de membrana. |
| Caudal de permeado normalizado | Caída $> 10%$ a presión constante | Capa compacta de gel de sílice obturando los microporos de poliamida. |
| Paso de sales (conductividad de permeado) | Aumento paulatino | Desgaste químico por limpiezas cáusticas agresivas o canalización de flujo. |
| Concentración de sílice en alimentación | Superior a 50 mg/L | Obliga a limitar la recuperación del sistema o dosificar antiincrustante específico. |
Medidas preventivas y protocolo de lavado químico (CIP)
Para evitar la pérdida prematura de bancos de membranas:
1. Dosificación de antiincrustantes con dispersantes de sílice
Los antiincrustantes genéricos de fosfonato no frenan la polimerización de silicatos. Es indispensable emplear dispersantes poliméricos formulados para sostener hasta 250 o 300 mg/L de sílice disuelta en el concentrado sin cristalizar.
2. Ajuste de la recuperación del sistema
Si la concentración de sílice en la alimentación no puede reducirse previamente, la planta debe reprogramarse para operar con una menor recuperación (por ejemplo, reducir de 75% a 65%), incrementando el caudal de rechazo para mantener la concentración final por debajo del punto de saturación.
3. Limpieza química especializada (CIP alcalino caliente)
Cuando se confirma incrustación de sílice, los lavados ácidos habituales (ácido cítrico o clorhídrico) no surten efecto. La limpieza exige:
- Solución cáustica de hidróxido de sodio ($NaOH$) combinada con quelantes (EDTA) a un pH controlado de 11.5 a 12.0.
- Recirculación a temperatura elevada (entre 35 °C y 40 °C), ya que la cinética de disolución de la sílice a baja temperatura es prácticamente nula.
En TEROMA realizamos diagnóstico de ensuciamiento en membranas, reacondicionamiento de trenes de filtración y el cambio de carbón activado y filtros multimedia en Samegua junto con la regeneración de ablandadores y medios filtrantes en Yura.
¿El permeado de tu planta de ósmosis inversa pierde caudal o sube su conductividad? Coordina una auditoría técnica de tus membranas o escríbenos vía WhatsApp al +51 981 513 028.